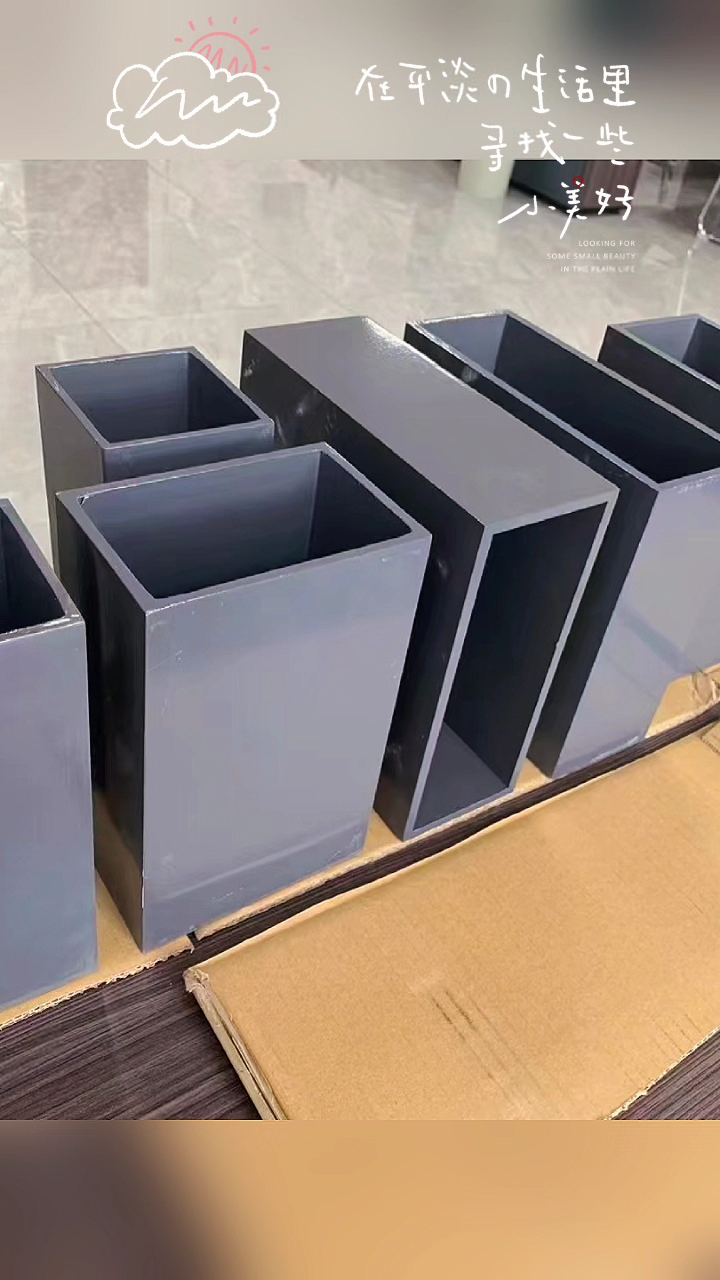
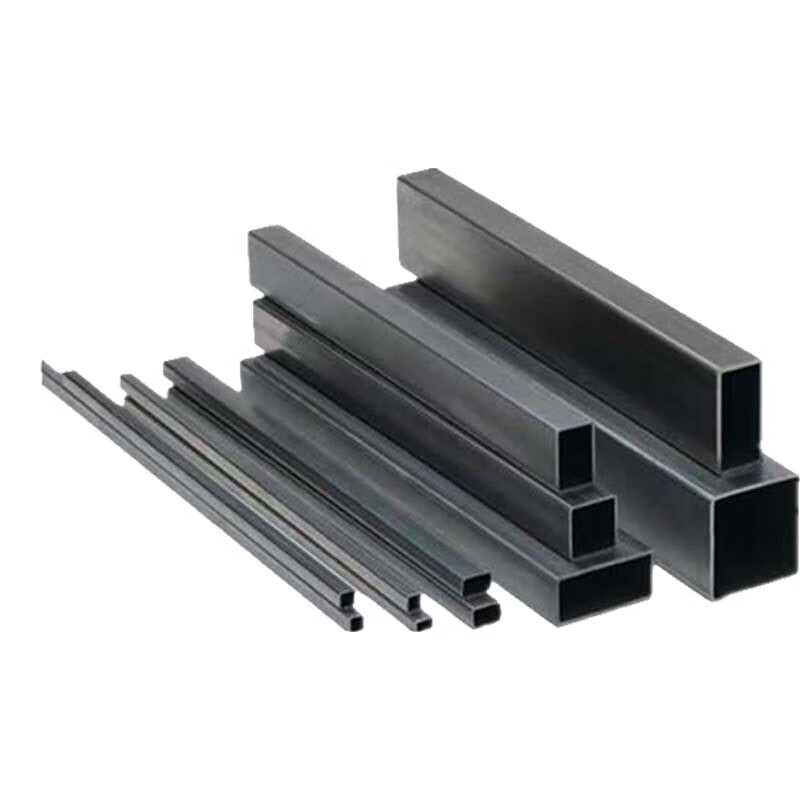
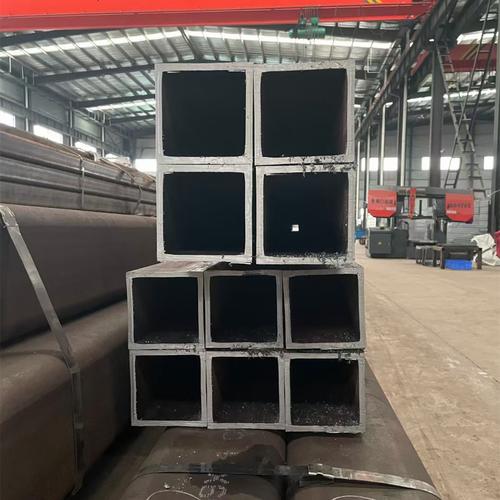
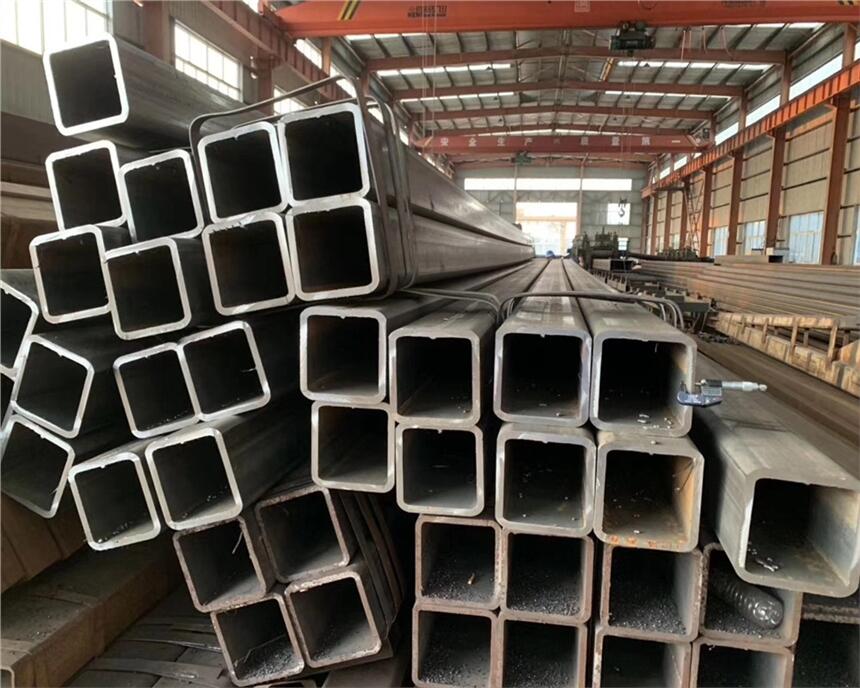
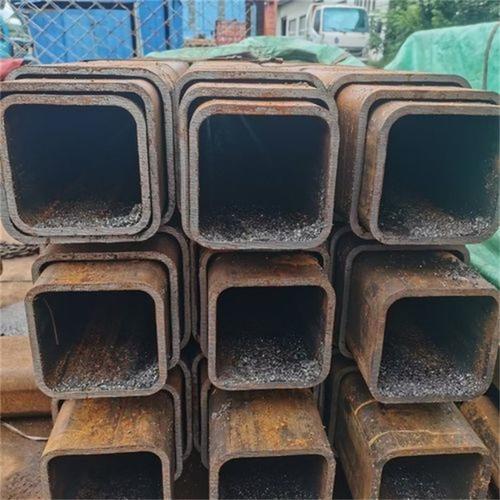
直角直缝无缝矩形管 冷拔方管100*100大口径厚壁直角方管切割全解析
引言\n\n在工业制造、建筑结构和机械工程领域,直角直缝无缝矩形管凭借其优异的力学性能和精准的几何尺寸,成为众多关键项目的首选材料。特别是冷拔方管100100大口径厚壁直角方管,因其高强度、耐压性和精确的直角轮廓,被广泛应用于重型设备、桥梁支撑、液压系统及高精度框架中。而直角方管切割作为加工链中的关键环节,直接影响最终产品的装配质量与安全性。本文将深入探讨这类方管的特点、生产工艺、切割技术及应用要点。\n\n## 一、直角直缝无缝矩形管概述\n\n### 1.1 基本定义\n直角直缝无缝矩形管是一种横截面为矩形(含正方形)的管材,其四个角严格呈90度直角,因此得名。与普通圆管或带圆角矩形管不同,直角设计使得管材在拼接、螺栓连接或焊接时能有更大的接触面积和更整齐的棱边。按焊缝形态分为两类:\n- 直缝管:由钢板或钢带卷曲后沿纵向焊接而成,焊缝平行于管材轴线,生产效率高,成本较低。\n- 无缝管:采用穿孔、轧制或冷拔工艺生产,无焊缝,整体性能更均匀,耐压等级更高,适用于高压、高强度工况。此处讨论的“直角直缝无缝”通常指采用冷拔工艺生产的无缝方管,端面平直、直角精确,兼具无缝管的完整性和冷拔的高精度。\n\n### 1.2 冷拔方管100100的核心参数\n- 规格:100mm×100mm(外径或边长),壁厚可根据需求定制,常见从5mm到20mm以上,属于大口径厚壁范畴。\n- 冷拔工艺:在常温下对管坯进行拉拔,通过模具逐渐减径减壁,使截面形状和尺寸达到高精度。相比热轧,冷拔方管的表面光洁度更高,尺寸公差可控制在±0.1mm以内,直线度好,力学性能因冷作硬化而提升。\n- 材质:常用20#、45#、Q345B、16Mn、GCr15等优质碳素钢或合金钢,也可根据客户需求采用不锈钢(如304、316L)。\n\n## 二、大口径厚壁直角方管的特点与优势\n\n大口径厚壁直角方管(如100×100×10mm以上)在结构和功能上具有以下突出优势:\n1. 高承载能力:厚壁大大提高了截面惯性矩和抗弯、抗扭刚度。100×100截面在建筑小型柱、设备支架中能替代实心钢,减轻重量的同时保持强度。\n2. 精准直角:转角轮廓清晰,有利于装配时的直角对接,减少焊缝填充量,提高焊接效率及结构整体性。例如在制作重型货架时,立柱与横梁的直角连接更紧凑稳定。\n3. 无需额外加工:无缝内孔保证液压油或气体通畅,冷拔工艺免去二次切削,降低成本。\n4. 适应恶劣工况:耐高压、耐冲击,常用于起重机械臂、液压缸筒、矿井支架等。\n\n尽管性能优越,但大口径厚壁方管也存在重量大、搬运和切割难度高等问题,尤其对切割工艺提出更高要求。\n\n## 三、直角方管切割技术详解\n\n直角方管切割是指将管制型材按所需长度切断,并保证切面与管轴线垂直(或按需要斜切)、切口平整无毛刺。常见切割方法对比如下:\n\n### 3.1 传统切割方式\n- 砂轮切割:使用高速旋转的砂轮片磨削。优点为设备简单、成本低,可切厚壁。缺点是切口粗糙、有毛刺、噪音大且易产生高温改变切口处金相组织。对厚壁直角方管操作费力,直角边易崩裂。\n- 锯床切割:包括弓锯和带锯。带锯速度可调,切口平直,适合大批量下料。但对于100×100大截面方管,普通小型锯床难以加工,且需要专用夹具保证直角不歪斜。\n\n### 3.2 高精度切割方式\n- 激光切割:针对方管的激光切割主要采用三维光纤激光切割机,能精确切出任何复杂轮廓,气体辅助吹渣,切口光滑无毛刺。可加工厚壁达20mm以上。缺点是设备昂贵,加工高反射率材料(如铝)或特大管产生热影响区。\n- 等离子切割:适合中厚板和大口径方管,切割速度快,应用广。切割面有斜度,通常需后处理。主要可控潜水下切割以避免烟尘。\n- 水刀切割:冷态切割无热影响区,可切陶瓷、复合材料或高热敏材料,切割端面光滑且精度高,成本、效率低,对大壁厚虽可行但切割速度慢。在合金钢方管试验件或无法承受热切割的场景时会选用。\n- 电火花切割:只用于极精密、极小批量或硬质合金等难加工方管,但不适合量产厚壁。\n\n选择验证建议:\n- 极严格尺寸公差或复杂端(接口)需求:选用激光或水刀。高强钢厚壁多采用整体锯切后铣端。\n- 成本和效率优先,且非外观使用:可选带锯 + 去毛刺方案。\n\n### 3.3 切割加工注意事项\n为确保直角方管切割质量平稳:摆放支架彻底平行支持、两对角精度或垂直夹具减少截面失稳一致、冷却液是否破坏光孔等腐蚀(针对已内部供油:应考虑特定指示重复检验)参数要及时量化常规规定中疲劳寿命:R处的宏观显微无热改变形态观察为主制样剪切模具一均匀情况视方案;依据切割长度重新对待:圆缘气割尖端起始精准控制变形崩铁选择表面涂色等措施优化(更高级需要简述先进上下料结构且如何平盛而保证定位在专业级别之前必要统一:在生产过程中对首料检测其横锐。选择所有管公一个无差异横架模块可使直角导轨精确被确认再被生产);针对大批量生产,可将整不锈钢捆卡并连同剪切一次性高精密先矫直钢板后选用专用多槽托盘滚动快速进给。切割完成后还需进行端面磁性倒钝或强力抛光以保证安全连接在直角的设计全部点无弯曲塌陷凹陷需要杜绝:也建议去油切割当无可燃时\n\n## 四、影响管质量进行优劣参数重要验证其最终手段均涉及测试步骤并合格成品的关键流程操作应当包含以下推荐规范:原管随行至五%方可施行抽成品视觉量角如角度规定+-五度以内才能接收被送到测试构仪查横向
如若转载,请注明出处:http://www.q345bdpipe.com/product/55.html
更新时间:2026-11-19 06:23:27